
Последствия затяжки болтов на глаз
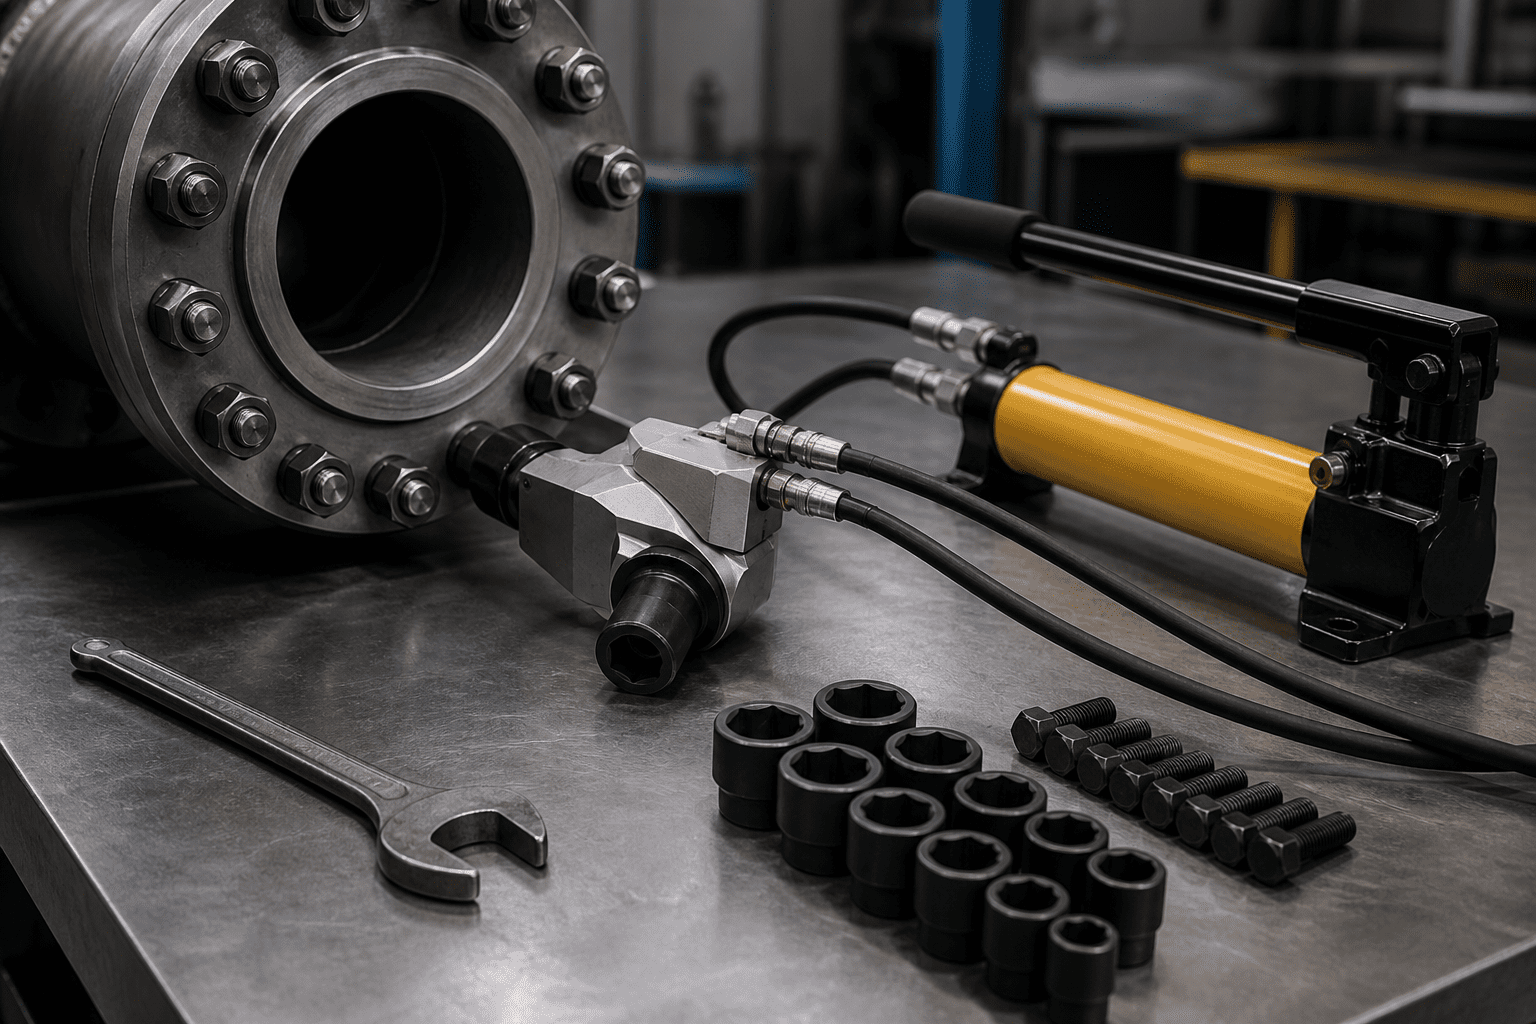
Последствия затяжки болтов на глаз важно разбирать до аварии, а не после остановки линии. На промышленных объектах Казахстана такие дефекты встречаются на насосных агрегатах, теплообменниках, трубных обвязках, прессах и корпусах машин. Внешне проблема может выглядеть мелкой: гайка стоит на месте, следов разрушения нет. Но расчетный прижим уже ушел, а агрегат работает с риском.
Для крупных ремонтных служб ценны простые признаки: след смещения, неравный зазор, потемнение кромки, шум после пуска, изменение температуры рядом с посадкой. Эти сигналы помогают решить, нужна ли контрольная стадия, разбор, замена расходной части или только контрольная ревизия.
Контролируемая затяжка резьбовых пар
Механика отказа обычно складывается из цепочки факторов: человеческий фактор, разброс усилий, отсутствие журнала и спешка. Один фактор редко объясняет отказ полностью. Загрязненная резьба меняет трение. Неровная опора дает перекос. Нагрев снижает исходный прижим. После охлаждения металл возвращается в другое состояние, поэтому старый результат уже нельзя считать стабильным.
Случайный ручной прием здесь не помогает. Требуется понятный маршрут: подготовка поверхности, выбор комплекта, последовательность затяжки, проверка реакции, запись результата. Когда нужна управляемая стадия, применяют машины для управляемого процесса. Такой подход уменьшает разброс между соседними точками.
- очистить резьбу и опорную плоскость;
- осмотреть параллельность деталей;
- исключить повторное применение поврежденных расходников;
- зафиксировать схему затяжки в журнале.
Почему нужен силовой контроль
Последствия проявляются постепенно. Сначала появляется локальный перекос. Затем меняется сжатие уплотнения, растет нагрузка на соседние точки, появляется утечка среды или вибрационный шум. Если агрегат продолжает работать, дефект переходит в разрушение резьбы, трещину корпуса либо внеплановый простой.
Особенно опасны ремонты без диагностики. Бригада подтягивает доступные гайки, но не проверяет поверхность и схему затяжки. В результате усилие распределяется еще хуже. Правильнее снять исходные данные, сравнить их с картой, определить причину потери прижима, затем выбрать способ восстановления.
Болтинг-процессы в промышленности
Метод зависит от доступа, требований к точности и состояния резьбовых пар. В тесной зоне подойдет MXT для ограниченного доступа. Для крупной плоскости важна равномерность. Для повторяемой процедуры важны журнал, калибровка и инструктаж персонала. Силовой запас сам по себе не решает задачу.
Практическая схема такая: ревизия зоны, подготовка плоскостей, подбор головки, осмотр реакционного упора, выполнение нескольких стадий по схеме, затем контрольный осмотр после прогрева. Если среда опасная или дорогая, лучше заранее согласовать критерии остановки и допуска к повторному запуску.
Для серийных работ используют комплект для повторяемых операций. Оснастку подбирают в зоне с рукавами, переходниками, насосным блоком и запасными частями. Так комплектация становится частью процесса, а не случайным набором со склада.
Риски ручного подхода и переход на систему
Ручной подход кажется быстрым только до первой спорной ситуации. Когда возникает течь или трещина, невозможно доказать, какое усилие было приложено. Остаются догадки, а ремонтная служба теряет время на выяснение причин и повторные ремонты.
Управляемый процесс начинается с простых правил: подготовка поверхности, выбор способа, исправная оснастка, обученный оператор, запись результата. После этого техника становится элементом системы безопасности, а не просто мощным приводом.
Переход можно делать поэтапно. Сначала выбирают критичные агрегаты, затем вводят карту затяжки, после этого подключают инструктаж и сервисный график. Такой путь легче принять персоналу, и он не вызывает сопротивления при внедрении новых стандартов.
Отдельно учитывают доступ для оператора, место для рукавов, качество освещения и возможность безопасно поставить реакционный упор. Эти практические мелочи редко видны в таблице, но именно они определяют скорость ремонта и риск ошибки на площадке.
Подбор оснастки и сервисная поддержка
Перед началом работ подготовьте фото участка, размер резьбовых пар, описание доступа, материал уплотнения и требования процедуры. Инженеры представительства помогут определить способ, проверить совместимость набора, подсказать порядок обучения и определить, какие операции стоит занести в протокол.
Для оборудования действует гарантия от двенадцати до двадцати четырех месяцев с учетом модели. Доступны сервисное обслуживание, калибровка, консультации и популярные позиции на складе. Запросите подбор, если нужна связка под конкретное промышленное соединение без лишних деталей.